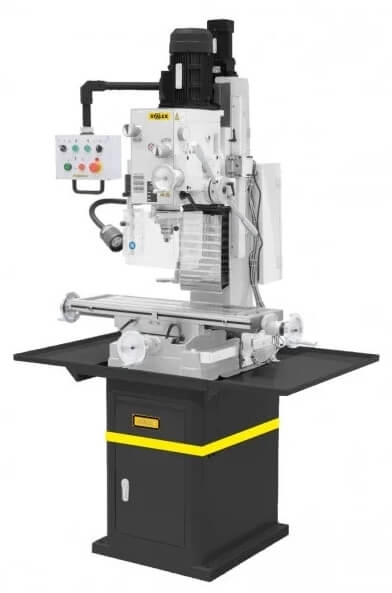
Сверлильно-фрезерные станки представляют собой многофункциональное металлообрабатывающее оборудование, которое объединяет в себе возможности двух классических групп станков — сверлильной и фрезерной. В середине прошлого века подобная гибридизация казалась инженерной экзотикой, однако сегодня, когда на https://youmet.ru/shop/stanki/sverlilnofrezernye_stanki/ представлены десятки моделей от разных производителей, стало очевидно: такие агрегаты прочно заняли свою нишу в ремонтных цехах, инструментальных производствах и на участках мелкосерийного выпуска деталей. Конструктивно такой станок сочетает в себе массивную станину, поворотную консоль или колонну, шпиндельный узел с возможностью осевого перемещения и координатный стол, что позволяет выполнять как вертикальное сверление, так и горизонтальное фрезерование пазов, уступов и плоскостей. Именно универсальность делает эти машины востребованными там, где нет смысла приобретать два отдельных станка и выделять под них дополнительную площадь.
Ключевые узлы и механизмы
Основой любого сверлильно-фрезерного станка является несущая система, воспринимающая нагрузки от резания и гасящая вибрации. В зависимости от компоновки различают настольные модели с литой чугунной станиной и напольные варианты с массивным основанием. Шпиндельная бабка может перемещаться по вертикальным направляющим, а иногда и наклоняться в пределах определённого угла, что расширяет технологические возможности. Для точной подачи инструмента служат маховики, лимбы и механизмы тонкой настройки, а в более продвинутых версиях — шарико-винтовые пары и сервоприводы. Обязательным элементом является конус Морзе или другая система крепления инструмента, позволяющая быстро менять свёрла, зенкеры, развёртки, фрезы и метчики. Критически важны также механизмы зажима заготовки: тиски, прихваты, поворотные столы и делительные головки. Без надёжной фиксации детали невозможно получить требуемую шероховатость поверхности и точность взаимного расположения отверстий.
При выборе станка опытные технологи обращают внимание на следующие характеристики:
- Максимальный диаметр сверления в стали и чугуне, а также крутящий момент на шпинделе, от которого зависит возможность работы концевыми фрезами большого диаметра.
- Частота вращения шпинделя и наличие ступенчатого или бесступенчатого регулирования, что напрямую влияет на режимы резания при обработке разных материалов.
- Размеры рабочего стола, величина его продольного и поперечного хода, а также возможность поворота вокруг вертикальной оси для обработки наклонных поверхностей.
- Жёсткость конструкции и масса станка — чем тяжелее отливка, тем меньше вибраций при фрезеровании и выше стойкость режущего инструмента.
- Наличие реверса шпинделя, необходимого для нарезания резьбы метчиками и выполнения некоторых фрезерных операций.
Отдельного упоминания заслуживает система смазки и охлаждения. При интенсивном сверлении глубоких отверстий или фрезеровании труднообрабатываемых сплавов выделяется значительное количество тепла, которое может привести к отпуску режущей кромки и потере твёрдости инструмента. Поэтому многие модели оснащаются встроенными насосами для подачи СОЖ, а также системами автоматической смазки направляющих и винтовых пар. В настольных вариантах часто применяют ручную подачу охлаждающей жидкости из встроенного бачка, тогда как промышленные версии комплектуются полноценными системами с фильтрацией и повторным использованием эмульсии.
Технологические возможности и типовые операции
Сверлильно-фрезерный станок способен выполнять широкий спектр операций, которые традиционно требуют двух разных единиц оборудования. К ним относятся сверление, рассверливание, зенкерование, зенкование, развёртывание, нарезание резьбы, фрезерование концевыми и торцевыми фрезами, обработка пазов, уступов, канавок, а также лёгкое строгание и шлифование с использованием специальных приспособлений. При этом переход от сверлильной операции к фрезерной занимает минимум времени, поскольку не требуется переустанавливать заготовку на другой станок и заново выставлять её по координатам. Это особенно важно при изготовлении единичных деталей, ремонте оснастки и восстановлении изношенных поверхностей.
Порядок работы на таком станке обычно включает следующие этапы:
- Установка и выверка заготовки на рабочем столе с помощью тисков, прихватов или специального кондуктора, обеспечивающих базирование по черновым или чистовым поверхностям.
- Выбор и установка режущего инструмента в шпиндель с использованием переходных втулок или цанг, проверка биения и надёжности закрепления.
- Настройка режимов резания — скорости вращения шпинделя и величины подачи — в зависимости от материала заготовки, типа инструмента и требуемой чистоты обработки.
- Выполнение операции с контролем размеров по лимбам, упорам или с использованием измерительного инструмента: штангенциркуля, микрометра, индикатора часового типа.
- Контроль полученных размеров, при необходимости — корректировка положения стола или шпинделя и повторный проход.
Следует отметить, что жёсткость системы «станок — приспособление — инструмент — деталь» играет решающую роль при фрезеровании. Если узлы недостаточно массивны, возникают автоколебания, приводящие к выкрашиванию зубьев фрезы, появлению следов на обработанной поверхности и ускоренному износу подшипников шпинделя. Поэтому при выборе модели для конкретных задач важно соотносить предполагаемые нагрузки с паспортными характеристиками оборудования. Нередко новички недооценивают этот фактор и пытаются обрабатывать закалённые стали или снимать большой припуск за один проход на лёгком настольном станке, что приводит к поломке инструмента и повреждению механизмов подачи.
Разновидности компоновок и область применения
Среди сверлильно-фрезерных станков выделяют несколько основных типов. Настольные модели с поворотной головкой удобны для небольших мастерских, где ограничено пространство. Они обычно имеют мощность двигателя от 0,5 до 1,5 кВт и предназначены для обработки деталей небольших габаритов. Напольные станки с колонной и консолью обладают большей жёсткостью и позволяют работать с заготовками массой до нескольких десятков килограммов. Отдельную группу составляют универсальные станки с поворотным столом и наклоняемой шпиндельной головкой, которые приближаются по возможностям к полноценным фрезерным станкам, но сохраняют преимущества вертикальной компоновки. В тяжёлом машиностроении применяются портальные и расточные аналоги, однако они относятся к другому классу оборудования и рассматриваются отдельно.
Типовые сферы применения включают:
- Инструментальное производство и изготовление штампов, пресс-форм, кондукторов и приспособлений, где требуется высокая точность координат отверстий.
- Ремонтные цеха промышленных предприятий, где необходимо быстро восстановить изношенную деталь или изготовить замену вышедшему из строя узлу.
- Мелкосерийное и единичное производство в машиностроении, приборостроении, а также в мастерских по обслуживанию сельскохозяйственной и строительной техники.
- Учебные и исследовательские лаборатории, где универсальность станка позволяет отрабатывать различные технологии обработки материалов.
Важно понимать, что сверлильно-фрезерный станок не является заменой специализированному обрабатывающему центру с ЧПУ при массовом выпуске сложных деталей. Его преимущество — в гибкости и возможности быстрой переналадки под новую задачу. Однако при правильном подборе оснастки и режимов резания он способен обеспечить точность в пределах сотых долей миллиметра, что вполне достаточно для большинства ремонтных и инструментальных работ. Кроме того, современные модели всё чаще оснащаются цифровыми индикаторами положения осей, что существенно упрощает отсчёт координат и снижает вероятность ошибки оператора.
Особенности эксплуатации и обслуживания
Долговечность и точность сверлильно-фрезерного станка напрямую зависят от соблюдения правил эксплуатации. Регулярная смазка направляющих, винтовых пар и подшипников шпинделя предотвращает ускоренный износ и появление люфтов. Периодическая проверка натяжения ремней и состояния электрических соединений позволяет избежать внезапных отказов во время работы. После завершения смены необходимо очищать рабочий стол и конус шпинделя от стружки и пыли, а также проверять состояние зажимных механизмов. При появлении постороннего шума, вибрации или запаха перегрева следует немедленно остановить станок и выяснить причину неисправности. Нередко проблема решается простой регулировкой клиньев или заменой изношенного ремня, но запущенный люфт в шпиндельном узле может потребовать серьёзного ремонта с заменой подшипников и последующей регулировкой.
Для расширения технологических возможностей станка применяются различные приспособления: поворотные тиски, делительные головки, координатные столы, цанговые патроны, сверлильные кондукторы и фрезерные оправки. Использование качественной оснастки не только повышает производительность, но и снижает риск брака. Например, применение кондукторной плиты при сверлении отверстий под резьбу гарантирует точное расположение центров и исключает увод сверла. А установка делительной головки превращает обычный сверлильно-фрезерный станок в инструмент для изготовления зубчатых колёс, шлицевых валов и многогранных деталей. Таким образом, грамотное сочетание базового оборудования и дополнительных принадлежностей позволяет решать задачи, которые на первый взгляд кажутся доступными только для специализированных станков.
В заключение стоит подчеркнуть, что сверлильно-фрезерные станки остаются востребованным классом оборудования благодаря своей универсальности, компактности и относительно невысокой стоимости по сравнению с раздельными сверлильными и фрезерными машинами. Они находят применение в самых разных отраслях — от небольших мастерских до крупных промышленных предприятий, где требуется оперативная обработка деталей без переналадки производства. Понимание конструкции, возможностей и правил эксплуатации таких станков позволяет эффективно использовать их ресурс и получать результаты, соответствующие самым строгим требованиям к точности и качеству поверхности.