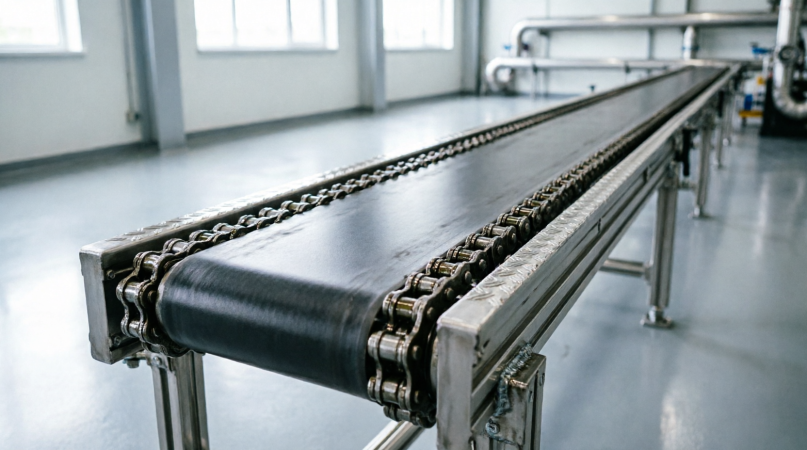
В современном промышленном производстве, логистике и добывающей отрасли трудно переоценить значение такого элемента, как конвейерная лента. Именно транспортерная лента обеспечивает непрерывное перемещение сыпучих, штучных и кусковых грузов, связывая отдельные технологические узлы в единую производственную цепочку. От её технических характеристик напрямую зависит ритмичность работы всего предприятия, а простой из-за обрыва или преждевременного износа может привести к значительным финансовым потерям. Поэтому понимание конструкции, типов и правил эксплуатации конвейерных лент является критически важным для инженеров, механиков и специалистов по техническому обслуживанию.
Конструктивные особенности и принцип работы
Тяговый и несущий орган ленточного конвейера представляет собой замкнутую плоскую оболочку, которая одновременно выполняет функции грузонесущего элемента и тягового механизма. Приводной барабан, приводимый в движение электродвигателем через редуктор, передаёт крутящий момент на ленту за счёт силы трения, возникающей между поверхностью барабана и внутренней стороной ленты. Натяжное устройство, обычно грузовое или винтовое, обеспечивает необходимое предварительное натяжение, без которого невозможна передача тягового усилия. Поддерживающие роликоопоры, установленные вдоль трассы, придают ленте желобчатую форму для удержания сыпучего материала и снижают сопротивление движению.
Ключевым элементом, определяющим долговечность и работоспособность всей системы, является каркас (тяговый слой), состоящий из нескольких слоёв ткани или стальных тросов. Резиновая или полимерная обкладка защищает каркас от абразивного износа, ударов и воздействия агрессивных сред. Для соединения концов ленты в замкнутый контур применяются методы горячей вулканизации, холодной склейки или механические соединители. Качество стыкового соединения напрямую влияет на вероятность расслоения и обрыва в процессе эксплуатации.
Классификация и области применения
Многообразие условий работы dictates широкий спектр типов конвейерных лент. Их классифицируют по материалу каркаса, типу обкладки, температуре эксплуатации и назначению. Ниже приведены основные категории, встречающиеся на практике.
- Резинотканевые ленты общего назначения — наиболее распространённый тип, используемый для перемещения малоабразивных материалов при температурах от минус 45 до плюс 60 градусов Цельсия.
- Термостойкие ленты — применяются в металлургии и цементной промышленности, где температура транспортируемого груза достигает 200–400 градусов; их обкладка выполнена из специальных каучуков.
- Морозостойкие ленты — сохраняют эластичность при отрицательных температурах до минус 60 градусов, что критично для работы в условиях Крайнего Севера.
- Маслостойкие и бензостойкие ленты — используются для транспортировки промасленных деталей или нефтепродуктов, их обкладка устойчива к набуханию в углеводородах.
- Пищевые ленты — изготавливаются из полиуретана или ПВХ, допущенных к контакту с пищевыми продуктами, легко моются и не выделяют токсичных веществ.
- Ленты с металлическим каркасом (тросовые) — применяются на магистральных конвейерах большой протяжённости для перемещения тяжелых кусковых грузов на горно-обогатительных комбинатах.
Помимо материала, важным параметром является ширина ленты, число прокладок (для резинотканевых), класс прочности по разрывному усилию и тип профиля рабочей поверхности — гладкая, шевронная или с поперечными рёбрами. Шевронные ленты позволяют транспортировать груз под углом до 30–35 градусов без осыпания, тогда как гладкие требуют угла наклона не более 18–20 градусов.
Эксплуатация, диагностика и продление ресурса
В процессе работы конвейерная лента подвергается комплексу разрушающих воздействий: растяжению, изгибу на барабанах, ударным нагрузкам в зоне загрузки, абразивному истиранию, а также воздействию влаги, масел и температуры. Для обеспечения надёжности необходимо регулярно проводить визуальный осмотр и инструментальную диагностику. Критическими дефектами считаются поперечные порезы каркаса, расслоение обкладки, обрыв бортов, локальные вспучивания и нарушение стыкового соединения.
Своевременное обслуживание включает несколько ключевых процедур.
- Проверка центровки ленты и регулировка натяжения — перекос приводит к сходу ленты с барабанов и интенсивному износу бортов.
- Очистка рабочей и нерабочей стороны с помощью скребков, щёток и плужковых очистителей — налипание материала вызывает биение и ускоренный износ.
- Контроль состояния роликоопор и барабанов — заклинившие или изношенные ролики создают дополнительные сопротивления и повреждают обкладку.
- Ремонт локальных повреждений методом холодной вулканизации или установкой заплат — позволяет избежать замены всей ленты.
Для увеличения срока службы также применяют футеровку приводных барабанов резиновыми или керамическими накладками, устанавливают амортизирующие ролики в зоне загрузки и используют системы автоматического контроля натяжения. Важно помнить, что неправильная эксплуатация, например, перегрузка или работа с примерзшим грузом, может вывести из строя даже самую качественную ленту за считанные дни.
Технические термины и профессиональный жаргон
Специалисты в области конвейерного транспорта в повседневной работе используют устоявшийся набор терминов и жаргонизмов. Понимание этой лексики облегчает коммуникацию между механиками, операторами и поставщиками комплектующих.
- Прокладка — тканевый слой каркаса, воспринимающий растягивающую нагрузку.
- Обкладка — наружный резиновый слой, защищающий каркас от внешних воздействий.
- Борт — продольная кромка ленты; обрыв борта часто ведёт к расслоению.
- Стык — место соединения концов ленты; бывает вулканизированным или механическим.
- Желобчатость — способность ленты принимать форму жёлоба под действием роликоопор.
- Сход ленты — аварийная ситуация, при которой лента смещается в сторону.
- Пробуксовка — проскальзывание ленты относительно приводного барабана.
- Налипание — прилипание влажного или липкого груза к рабочей поверхности.
- Расслоение — разделение слоёв каркаса или отрыв обкладки от каркаса.
- Разрывная прочность — максимальное усилие на разрыв, которое выдерживает лента.
- Удлинение — остаточная деформация после снятия нагрузки.
- Тросовый каркас — каркас из стальных тросов, уложенных продольно.
- Шеврон — профиль с выступами в виде уголков для предотвращения скатывания груза.
- Скребок — устройство для очистки ленты от налипшего материала.
- Плужок — очиститель, устанавливаемый перед барабаном.
- Роликоопора — узел, поддерживающий ленту на рабочей и холостой ветвях.
- Дефлектор — направляющий ролик для центрирования ленты.
- Барабан приводной — элемент, передающий тяговое усилие.
- Барабан натяжной — элемент, обеспечивающий предварительное натяжение.
- Вулканизация — процесс соединения резиновых слоёв под давлением и температурой.
- Холодная склейка — соединение с помощью клея без нагрева.
- Механический соединитель — скобы или петли для быстрого стыкования.
- Абразивный износ — истирание обкладки твёрдыми частицами груза.
- Ударная нагрузка — динамическое воздействие при падении груза на ленту.
- Температурный диапазон — интервал рабочих температур.
- Маслостойкость — способность противостоять набуханию в маслах.
- Пищевая допуск — разрешение на контакт с пищевыми продуктами.
- Трасса конвейера — пространственное расположение ленты с поворотами и уклонами.
- Производительность — масса груза, перемещаемая в единицу времени.
- Угол наклона — максимальный угол, при котором груз не осыпается.
- Ловитель — устройство для удержания ленты при обрыве на наклонных участках.
- Сервисный контракт — плановое обслуживание и ремонт ленты.
Владение этой терминологией позволяет точно формулировать технические задания, заказывать совместимые комплектующие и быстро выявлять причины отказов. Конвейерная лента остаётся одним из самых востребованных элементов непрерывного транспорта, и её правильный подбор, монтаж и обслуживание обеспечивают бесперебойную работу предприятий самых разных отраслей.